Choisir le laser et les paramètres de traitement adaptés
Le nettoyage au laser est un outil puissant, mais uniquement lorsqu'il est réglé avec précision. L'efficacité, le rendement et la sécurité de tout procédé de nettoyage au laser dépendent du choix et de l'équilibrage corrects de multiples paramètres liés au laser et au balayage. Ces variables déterminent directement la quantité d'énergie qui atteint la surface, la manière dont cette énergie est délivrée, ainsi que la capacité du système à distinguer le contaminant du substrat.
Pour obtenir des résultats optimaux — une élimination maximale des contaminants sans endommager le substrat, ou en le endommageant le moins possible —, il est essentiel d'adapter les paramètres clés suivants au matériau, au type de contaminant et à l'état de la surface : longueur d'onde, largeur d'impulsion, fluence, fréquence de répétition et vitesse de balayage.
Longueur d'onde
La longueur d'onde définit la couleur (ou, pour être plus précis, le niveau d'énergie) du faisceau laser et influence directement la manière dont le matériau absorbe l'énergie.
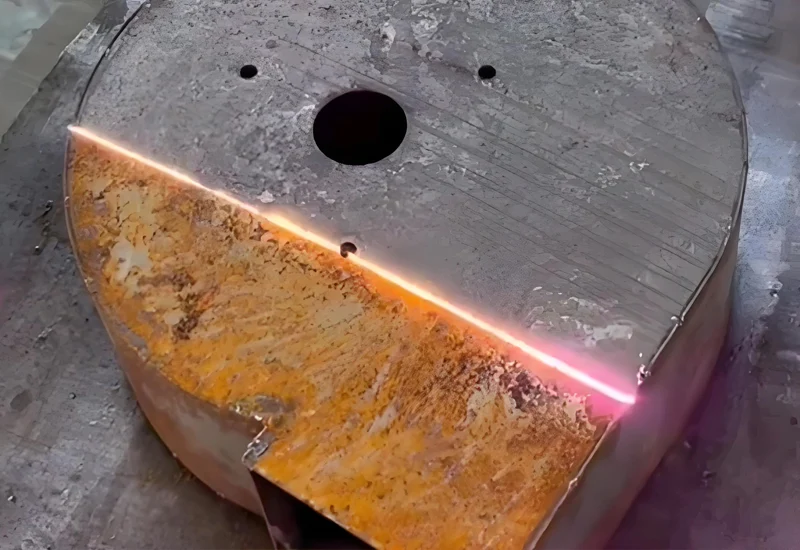
Infrarouge (1 064 nm, lasers Nd:YAG ou à fibre) : efficace pour les métaux et les oxydes, lorsque la rouille ou les contaminants absorbent davantage d'énergie que le métal de base.
Vert (532 nm) : offre une meilleure absorption dans certaines peintures, certains polymères et certains revêtements de circuits imprimés.
UV (355 nm, lasers à excimère) : Idéal pour les matériaux organiques, les couches minces et les surfaces fragiles telles que les plastiques ou les composants électroniques.
Principe clé : choisir une longueur d'onde fortement absorbée par le contaminant, mais très peu absorbée par le substrat, afin de garantir une élimination sélective.
Largeur d'impulsion (durée d'impulsion)
La largeur d'impulsion définit la durée de chaque impulsion laser ; elle est généralement mesurée en nanosecondes (ns), en picosecondes (ps) ou en femtosecondes (fs). Elle détermine la vitesse à laquelle l'énergie est délivrée.
Lasers à nanosecondes (ns) : couramment utilisés dans le nettoyage industriel ; efficaces contre la rouille, la peinture et le tartre, mais peuvent entraîner de légers effets thermiques.
Lasers picosecondes (ps) : ils délivrent l'énergie plus rapidement, tout en générant moins de transfert thermique vers le substrat — ce qui les rend idéaux pour les applications de précision.
Lasers à femtoseconde (fs) : impulsions ultra-courtes qui produisent un effet d“” ablation à froid », idéal pour les matériaux sensibles à la chaleur ou les surfaces à l’échelle microscopique.
Des durées d'impulsion plus courtes réduisent la diffusion de la chaleur, ce qui minimise la zone affectée thermiquement (HAZ) et préserve l'intégrité du substrat, en particulier sur les matériaux réfléchissants ou à bas point de fusion.
Fluence (densité d'énergie)
La fluence correspond à la quantité d'énergie délivrée par unité de surface et par impulsion (joules par cm²). Il s'agit de l'un des paramètres les plus déterminants pour évaluer l'efficacité du nettoyage.
Faible fluence (< 1 J/cm²) : peut s'avérer insuffisante pour éliminer le contaminant, ou ne permettre que le nettoyage des matières faiblement adhérentes.
Fluence modérée (1 à 5 J/cm²) : efficace contre la plupart des contaminants courants tels que la rouille, les oxydes et la peinture.
Haute fluence (> 5 J/cm²) : nécessaire pour les couches épaisses ou tenaces, mais risque d'endommager le substrat si elle n'est pas correctement contrôlée.
La fluence optimale dépend de la force de liaison du contaminant et de ses propriétés thermiques. Le dépassement du seuil d’ablation garantit le nettoyage, mais ne doit pas dépasser le seuil d’endommagement du substrat.
Fréquence de répétition (fréquence d'impulsion)
La fréquence de répétition correspond au nombre d'impulsions laser émises par seconde ; elle est généralement exprimée en kilohertz (kHz).
Fréquences de répétition faibles (<10 kHz) : énergie par impulsion plus élevée, mais débit plus lent ; utile pour un nettoyage précis et en profondeur.
Fréquences de répétition élevées (10 à 200 kHz et plus) : permettent d'atteindre des vitesses de nettoyage plus élevées, mais réduisent l'énergie de chaque impulsion ; utiles pour les salissures légères et le nettoyage de grandes surfaces.
Compromis : une fréquence de répétition plus élevée améliore la productivité, mais peut accroître la charge thermique cumulative. La fréquence de répétition doit être équilibrée par rapport à la vitesse de balayage et au temps de refroidissement.
Vitesse de numérisation
La vitesse de balayage correspond à la vitesse à laquelle le faisceau laser se déplace sur la surface ; elle est généralement exprimée en mm/s ou en m/min. Elle influe directement sur la quantité d'énergie délivrée à une zone donnée.
Vitesses de balayage plus lentes : plus d'énergie par unité de surface ; plus adaptées aux contaminants épais ou tenaces, mais présentant un risque accru d'échauffement du substrat.
Vitesses de balayage plus élevées : temps de séjour réduit ; idéal pour les couches minces, les surfaces de grande valeur ou les composants à tolérances serrées.
Conseil d'optimisation : la vitesse de balayage doit être adaptée à la fréquence de répétition et au chevauchement des points afin de garantir une couverture uniforme sans surexposition.
Le nettoyage au laser ne se résume pas à pointer un laser et à déclencher le tir : il s'agit d'un processus d'ingénierie minutieusement mis au point. Il est essentiel de choisir la bonne combinaison de paramètres du laser et du processus pour garantir des performances de nettoyage élevées tout en minimisant les risques.
La longueur d'onde détermine l'absorption propre à chaque matériau.
La largeur d'impulsion détermine l'intensité avec laquelle l'énergie est délivrée.
La fluence détermine la puissance d'ablation.
Le taux de répétition influe sur la vitesse de traitement et l'accumulation de chaleur.
La vitesse de balayage permet d'équilibrer l'apport d'énergie et la couverture de la surface.
Chaque paramètre influe sur les autres. Pour garantir la réussite de toute application — qu'il s'agisse d'éliminer la rouille de l'acier, de décaper la peinture de l'aluminium ou d'enlever un film de la céramique —, ces réglages doivent être soigneusement optimisés en fonction des propriétés du matériau, des caractéristiques des contaminants et du niveau de précision requis.
Lorsqu'il est correctement configuré, le nettoyage au laser devient un procédé hautement efficace, sans contact et sélectif, adapté même aux environnements les plus exigeants.











 0531-87978823
 +86 16653132325
 sales01@raytu.com
 Contactez-nous