L'utilisation de machines de soudage laser de précision dans les conduites de climatisation automobile
05 Juin
Application du soudage au laser dans le domaine des batteries au lithium
Les batteries lithium-ion sont largement utilisées dans divers appareils électroniques (tels que les téléphones portables, les ordinateurs portables, les PDA, les appareils photo numériques et les caméscopes numériques, etc.) et dans les moyens de transport (voitures de police, vélos électriques, véhicules électriques, etc.) en raison de leur énergie spécifique élevée, de leur longue durée de vie, de leur faible autodécharge, de l’absence d’effet mémoire et de leur caractère non polluant. Elles sont devenues une industrie de haute technologie soutenue par le secteur énergétique de mon pays.
Les batteries de puissance désignent les batteries utilisées dans les véhicules électriques. Elles se distinguent des batteries de petite capacité (telles que celles des téléphones portables et des ordinateurs portables). Elles offrent une grande capacité et une puissance de sortie élevée, et peuvent être utilisées comme batteries secondaires dans les domaines de la propulsion des véhicules électriques et des applications mobiles à forte consommation d'énergie. Il existe de nombreux procédés de fabrication pour les batteries lithium-ion ou les packs de batteries, et bon nombre d’entre eux, tels que le soudage anti-explosion par obturation de valve, le soudage des pattes de bornes, le soudage par connexion souple, le soudage par points « casque », le soudage d’étanchéité du boîtier de batterie, ainsi que le soudage de modules et de packs, reposent tous sur le soudage laser, considéré comme le procédé le plus performant. Les matériaux utilisés pour le soudage des batteries de puissance sont principalement le cuivre pur, l’aluminium et ses alliages, ainsi que l’acier inoxydable, etc.
1. Soudage d'une vanne antidéflagrante pour batterie
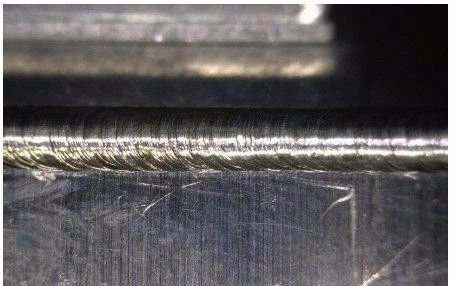
La soupape antidéflagrante de la batterie est constituée d’un corps de soupape à paroi mince fixé sur la plaque d’étanchéité de la batterie. Lorsque la pression interne de la batterie dépasse la valeur spécifiée, le corps de la soupape antidéflagrante se rompt pour empêcher la batterie d’éclater. Cette soupape de sécurité présente une structure ingénieuse, et sa fabrication impose des exigences extrêmement strictes en matière de soudage au laser. Avant l'utilisation du soudage laser en continu, le soudage des soupapes anti-explosion des batteries était entièrement réalisé par soudage laser pulsé, et le soudage d'étanchéité en continu était obtenu en superposant et en recouvrant les points de soudure, mais l'efficacité du soudage était faible et l'étanchéité relativement médiocre. Le recours au soudage laser continu permet d’obtenir un soudage à grande vitesse et de haute qualité, tout en garantissant la stabilité, l’efficacité et le rendement du soudage.
2. Soudage des oreilles des bornes de batterie
La patte de borne se décline généralement en trois matériaux. L’électrode positive de la batterie est en aluminium (Al), tandis que l’électrode négative est en nickel (Ni) ou en nickel plaqué cuivre (Ni-Cu). Dans le processus de fabrication des batteries de puissance, l’une des étapes consiste à souder la patte de borne à la borne. Dans la production de batteries rechargeables, celle-ci doit être soudée à une autre soupape de sécurité en aluminium. Le soudage doit non seulement garantir une connexion fiable entre la patte de borne et la borne, mais aussi présenter un aspect lisse et esthétique.
3. Soudage par points des bandes des bornes de batterie
Les matériaux utilisés pour les bandes de bornes de batterie comprennent des bandes d’aluminium pur, des bandes de nickel, des bandes composites aluminium-nickel et une petite quantité de bandes de cuivre. Le soudage des bandes de bornes de batterie s’effectue généralement à l’aide d’une machine à souder par impulsions. Avec l’apparition du laser quasi-continu QCW d’IPG, celui-ci a également été largement adopté pour le soudage des bandes de bornes de batterie. Par ailleurs, grâce à la bonne qualité de son faisceau et à la petite taille de son point de soudage, ce laser présente des avantages uniques pour le traitement des bandes d’aluminium à haute réflectivité, des bandes de cuivre et des bandes de bornes de batterie à bande étroite (largeur inférieure à 1,5 mm).
4. Soudage d'étanchéité du boîtier de la batterie d'alimentation et de la plaque de recouvrement
Les matériaux utilisés pour la fabrication des boîtiers des batteries de puissance sont l'alliage d'aluminium et l'acier inoxydable. Parmi ceux-ci, l'alliage d'aluminium est le plus couramment utilisé, généralement l'alliage 3003, tandis que certains modèles utilisent de l'aluminium pur. L'acier inoxydable est le matériau qui présente la meilleure soudabilité au laser, en particulier l'acier inoxydable 304. Qu'il s'agisse d'un laser à impulsions ou à faisceau continu, il permet d'obtenir des soudures présentant un aspect et des performances satisfaisants.
Les performances de soudage au laser de l'aluminium et des alliages d'aluminium varient légèrement en fonction de la méthode de soudage utilisée. À l'exception de l'aluminium pur et des alliages d'aluminium de la série 3, qui peuvent être soudés sans aucun problème par soudage pulsé ou continu, il est préférable de recourir au soudage laser continu pour les autres séries d'alliages d'aluminium afin de réduire la sensibilité à la fissuration. Par ailleurs, il convient de choisir un laser d’une puissance adaptée à l’épaisseur de la coque de la batterie. En règle générale, lorsque l’épaisseur de la coque est inférieure à 1 mm, un laser monomode d’une puissance inférieure ou égale à 1 000 W peut être envisagé. Lorsque l’épaisseur est supérieure à 1 mm, un laser monomode ou multimode d’une puissance supérieure à 1 000 W est nécessaire.
Les batteries au lithium de petite capacité sont souvent dotées d'une coque en aluminium relativement fine (d'une épaisseur d'environ 0,25 mm), tandis que certaines batteries de type 18650 et d'autres modèles utilisent des coques en acier. En raison de l'épaisseur de l'enveloppe, le soudage de ces batteries s'effectue généralement à l'aide d'un laser de faible puissance. L'utilisation de lasers en mode continu pour souder des batteries au lithium à enveloppe fine permet de multiplier l'efficacité par 5 à 10, tout en améliorant l'aspect et l'étanchéité. C'est pourquoi on observe une tendance au remplacement progressif des lasers à impulsions dans ce domaine d'application.
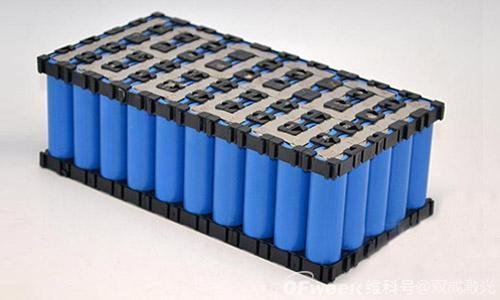
5. Soudage des modules et des blocs de batteries d'alimentation
Le raccordement en série et en parallèle des batteries d'alimentation s'effectue généralement par soudage de la pièce de raccordement et de chaque batterie. Les électrodes positives et négatives sont constituées de matériaux différents, généralement du cuivre et de l'aluminium. Le cuivre et l'aluminium formant des composés fragiles après le soudage au laser, ils ne peuvent pas répondre aux exigences d'utilisation. Outre le soudage par ultrasons, le cuivre et le cuivre, ainsi que l’aluminium et l’aluminium, sont généralement soudés au laser. Parallèlement, comme le cuivre et l’aluminium présentent un transfert thermique rapide et une réflectivité laser très élevée, l’épaisseur de la pièce de raccordement est relativement importante, ce qui nécessite un laser de puissance plus élevée pour réaliser le soudage.











 0531-87978823
 +86 16653132325
 sales01@raytu.com
 Contactez-nous